|
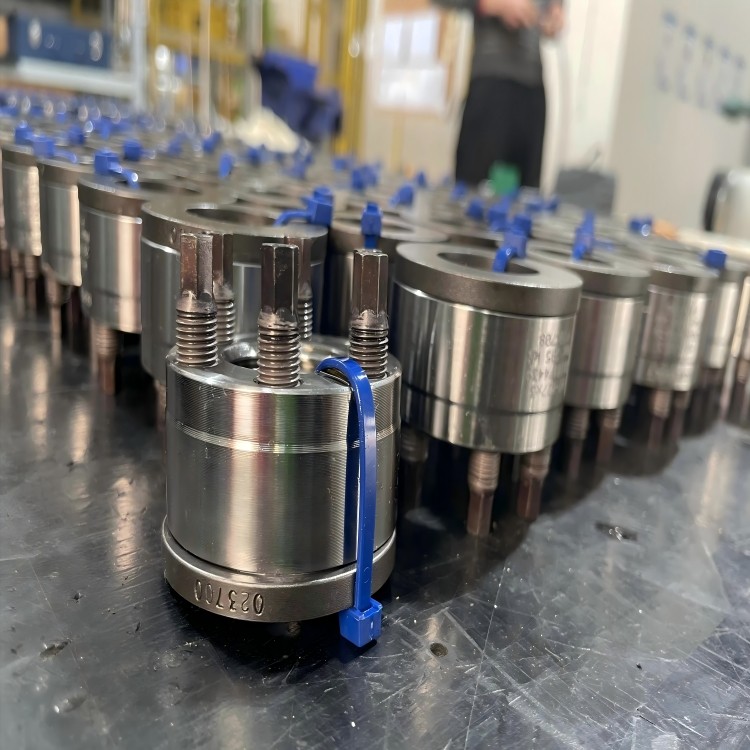
WTK-Jungeblodt超级螺母M125*6应用往复式压缩机时间:2025-06-06 上海磐屿WTK - Jungeblodt超级螺母M125*6在往复式压缩机中的应用往复式压缩机传统活塞螺母存在的问题在现代工业中,往复式压缩机的应用极为广泛,涉及石油炼制、气体输送等多个行业。其活塞部件承受交变载荷,并与压缩介质直接接触,因此成为设计和制造的关键部分。传统往复式压缩机的活塞螺母通常需要使用大型扳手配合电加热器进行安装紧固。具体操作方法是先将螺母用扳手拧至前半活塞体、后半活塞体、活塞杆凸肩接触且无间隙,然后将电加热棒插入活塞杆端部的电加热孔中。待活塞杆受热后,拧动螺母一定角度,冷却后将螺母薄边扣紧于活塞杆端面槽内。然而,这种安装方式存在诸多问题: · 加工难题:活塞杆中间需钻细长孔,加工时细长孔极易偏移,导致活塞杆头部壁厚不均匀,这大大降低了活塞杆的强度和使用寿命。 · 安装不便:电加热方式安装费时费力,旋转力矩难以掌握。预紧力不足时,螺母易松脱;预紧力过量时,材料易塑性变形,降低使用寿命。 超级螺母的结构原理上海磐屿WTK - Jungeblodt超级螺母M125*6的结构设计中,活塞与活塞杆的连接采用了超级螺母结构。压缩机的活塞螺母由超级螺母、顶丝和垫片组成,顶丝从螺母内侧安装进超级螺母中,然后超级螺母再旋转安装到活塞杆上。其采用多顶推预紧技术,由带有多个顶推螺栓的圆形螺母和超硬垫片组成。紧固时,仅需一个扭矩扳手逐级紧固,普通扭矩扳手也可达到较高的紧固力,适用于承受交变载荷的活塞等连接螺母。其工作原理是将巨大的预紧力沿轴向分解为若干个小的分力,利用螺纹增益原理,逐颗对称拧紧顶紧螺钉,对被连接部件施加巨大的轴向预紧力。当拧紧沿圆周均匀分布的顶紧螺钉时,对硬质垫片产生巨大且均匀的轴向推力,以达到预紧螺母本体的目的,通过精密扭矩扳手即可精确控制预紧力的大小。 超级螺母应用于往复式压缩机的优点安装维护优势· 工具简单且成本低:仅需普通扭矩扳手即可完成安装,无需大锤敲击等传统螺栓紧固方法,拆装时间短,降低了劳动成本。 · 省时省力:安装拆卸简便,可多人同时操作,也可使用气动扳手紧固。 · 适合狭小空间:不需要很大空间就可以实现活塞杆的快速拆装。 性能优势· 紧固牢靠:只要安装正确,就能抵抗交变载荷、振动等压缩机工况,大大降低由于安装问题导致的停机时间。 · 预紧力精确:可实现精确紧固控制,使螺栓张力保持均匀一致。 · 柔性强:可以增加螺栓连接的弹性,能更加有效地承受高温和冲击。 · 避免螺栓断裂:安装后,螺母本体产生微量变形,将集中在前几道螺纹上的应力释放,避免了螺杆的断裂。 经济优势· 经济实用:顶推螺栓只是简单的机械部件,相对其他紧固方法更经济,且可重复使用。 超级螺母的使用方法准备工作· 确认螺钉使用了二硫化钼或其他润滑脂。 · 确认所有螺钉压紧端均未突出超级螺母底部。 · 润滑主螺纹。 · 将垫片安装在活塞杆上。 · 用润滑脂润滑垫片表面或螺钉压紧端。 紧固步骤1、用手将超级螺母拧在活塞杆上直至底部接触到垫片,然后反向旋转45±15°,确保主螺纹处于自由状态。 2、按特定位置,使用50%的额定扭矩分别对称紧固两组螺钉。 3、按特定位置,使用50%的额定扭矩按顺序分别对称紧固四组螺钉。 4、使用75%的额定扭矩重复第二步。 5、使用75%的额定扭矩重复第三步。 6、使用99%的额定扭矩重复第二步。 7、使用99%的额定扭矩,按顺时针方向紧固其余螺钉。 8、全部螺钉紧固完成后,复查所有螺钉的紧固程度,最终紧固扭矩要求为额定扭矩的99% - 105%。 |